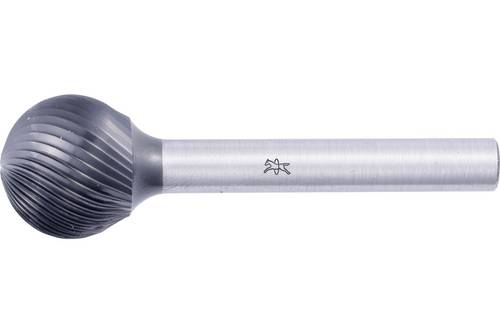
PFERD TOOLS 21112957 Fraise sur tige Longueur 54 mm Dimension produit, Ø 16 mm Longueur de travail 14 mm Diamètre de
PFERDCHF 83.95 Il y a une offre pour ce produit.
La denture 5 avec revêtement HICOAT de haute qualité HC-FEP convient particulièrement bien à l'usinage fin de la fonte, de l'acier, de l'acier inoxydable (INOX) et des matériaux à haute résistance à la chaleur tels que les alliages à base de nickel et de base de cobalt. Elle produit de bonnes surfaces et permet une plus longue durée de vie des outils ainsi que l’utilisation dans la plage de vitesse de coupe supérieure par rapport aux broches de fraisage non revêtues. Broche de fraisage sphérique selon DIN 8032 avec denture selon DIN 8033. Grâce à leurs formes spéciales, les broches de fraisage en carbure pour l'usinage flexible des bords produisent des chanfreins ou des rayons presque exacts et peuvent être utilisées de manière flexible même dans des endroits difficiles d'accès. Ils sont principalement utilisés dans la construction en acier et en aluminium et ont été spécialement développés pour le chanfraisage, l'ébavurage et le arrondi des bords.Caractéristiques techniques: - RPM des aciers trempés de plus de 1.200 N/mm² : 9000 RPM - RPM de, métaux non ferreux durs: 9000 RPM - RPM de matériaux résistants à la chaleur: 9000 RPM - RPM d'aciers résistants à la rouille et aux acides: 9000 RPM - RPM de, aciers jusqu'à 1.200 N/mm²: 9000 RPM - RPM BIS, aciers trempés de plus de 1.200 N/mm² : 12000 RPM - RPM BIS, métaux non ferreux durs: 12000 RPM - RPM BIS, matériaux à haute résistance à la chaleur: 15000 RPM - RPM BIS, aciers résistants à la rouille et aux acides: 12000 RPM - RPM BIS, aciers jusqu'à 1.200 N/mm² : 15000 RPM - Dent : 5 HC-FEP - Ø extérieur métrique : 16 mm - Ø tige métrique : 6 mm - Longueur dentée : 14 mm - Longueur, total: 54 mmAvantages : - Revêtement HICOAT de haute qualité pour une dureté et une résistance à l'usure élevées. Bonne qualité de surface. - Hauteur de la durée de vie. - Grâce à une rotation précise, il est possible de travailler sans coups sans marques de cliquetis. L'usure de l'outil et de l'entraînement de l'outil est ainsi considérablement réduite.Matériaux usinables : - Bronze - Aciers d'intervention - Acier moulé Alliages de base de cobalt - Alliages d'aluminium durs - Métal non ferreux - Aciers trempés et trempés de plus de 1.200 N/mm² ( 38 HRC) Matériaux à haute température - Alliages à base de nickel (par exemple Inconell et Hasteloy) Acier inoxydable (INOX) - Acier - Acier, acier moulé - Aciers jusqu'à 1.200 N/mm² ( 38 HRC) - Aciers supérieurs à 700 N/mm² ( 220 HB) - Aciers jusqu'à 700 N/mm² ( 220 HB) - Titan - Alliages de titane - Aciers à outilsTâches d'usinage : - Générer des percées - Ébavurage - Egaliser - Fraisage - Fraisage - Traitement de surface - Traitement de soudureTypes d'entraînement : Entraînement par arbre de flexion - Machine-outil - Robots - Centres d'usinage - Meuleuse droiteCe texte a été traduit par une machine.
Comparer les offres
-
Conrad InconnueCHF 83.95